


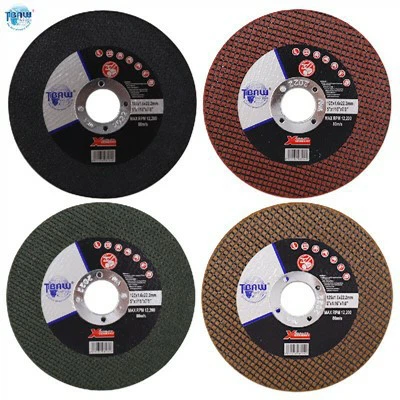
Roue de coupe liée à la résine-pour meuleuse d'établi
Les meules à tronçonner à liant résine-hautes performances-sont conçues spécifiquement pour les meuleuses d'établi stationnaires et les équipements de meulage d'atelier. Conçues pour offrir une coupe rapide, précise et sans bavures, ces meules excellent dans la coupe d'une large gamme de métaux ferreux et non ferreux. Fabriqués à partir de grains d'oxyde d'aluminium de première qualité-liés à des résines synthétiques à haute-résistance, ils offrent un équilibre optimal entre un enlèvement rapide des matériaux et une durée de vie prolongée.
Ces disques à tronçonner de qualité industrielle-comportent un maillage en fibre de verre renforcé double-, garantissant une intégrité structurelle maximale et une sécurité de l'opérateur lors d'une rotation à grande vitesse-. Qu'elles soient déployées dans des usines de fabrication industrielle lourde, des ateliers de maintenance ou des installations commerciales de travail des métaux, ces roues minimisent les vibrations et réduisent le gaspillage de matériaux, optimisant ainsi considérablement l'efficacité du flux de travail.
Spécifications du produit
|
Article |
Spécification technique |
|
Matériau abrasif |
Oxyde d'aluminium de qualité supérieure (A) |
|
Type de liaison |
Lié à la résine / Résinoïde (BF) |
|
Renforcement |
Double maille en fibre de verre à haute-élasticité |
|
Degré de dureté |
Moyen à dur (grades R, S, T disponibles) |
|
Type de forme |
Centre plat/déprimé disponible |
|
Vitesse linéaire maximale |
80 mètres par seconde |
|
Norme de fabrication |
Certifié conforme à la norme EN12413 et aux codes de sécurité internationaux |
Capacités de fabrication et avantages de la chaîne d’approvisionnement
Traçabilité des matières premières :Nous nous approvisionnons uniquement en -abrasifs à base d'oxyde d'aluminium de haute pureté et en résines phénoliques de première qualité pour garantir une qualité de base constante.
Pressage hydraulique automatisé :L'utilisation de lignes de production entièrement automatisées garantit une densité uniforme et un poids constant sur tous les lots de production.
Fours de précision contrôlés par ordinateur- :Des cycles de durcissement avancés garantissent que la matrice de résine atteint la résistance maximale du polymère, éliminant ainsi les points fragiles.
Cohérence stricte des lots-à- :Des contrôles de processus rigoureux garantissent que les performances des milliers de disques correspondent à celles du premier.
Capacité de production à grand volume :Des installations de fabrication optimisées à grande échelle garantissent des délais de livraison stables, même pendant les pics de demande saisonniers.
Caractéristiques techniques et avantages en termes de performances
Taux d'enlèvement de matière élevé :Les grains abrasifs en oxyde d'aluminium de qualité supérieure s'auto-affûtent-pendant le fonctionnement, garantissant une action de coupe continue et nette et des temps de cycle réduits.
Durabilité améliorée de la matrice :La matrice de liaison résinoïde avancée empêche la perte prématurée des grains, maximisant ainsi la durée de vie utile de chaque disque.
Calibrage de la balance dynamique :Chaque lot est soumis à des contrôles d'équilibrage stricts pour minimiser les vibrations, protéger la broche du touret et réduire la fatigue de l'opérateur.
Sécurité renforcée multi- :Construit avec des couches de treillis en fibre de verre à haute -élasticité pour résister à de lourdes forces latérales et empêcher la rupture des roues lors d'opérations à grande vitesse-.
Coupe propre et fraîche :Conçu pour minimiser la génération de chaleur pendant la coupe, empêchant la décoloration thermique (brûlure) de la pièce et réduisant la formation de bavures.
Applications complètes
Pièces et matériaux cibles
Acier au carbone et acier doux : poutres structurelles, cornières, barres pleines et plaques épaisses.
Acier inoxydable (Inox) : tubes, tuyaux à parois épaisses-et alliages-résistants à la corrosion.
Fonte : fonte grise, composants en fonte ductile et portes/colonnes en fonte.
Acier allié : acier à outils, acier à ressort et composants en métal trempé.
Profils et sections : barres d'armature, profilés en tôle, platelage métallique et tubes industriels.
Applications industrielles
Ateliers de fabrication et de soudage de métaux lourds
Fabrication de machines industrielles
Construction navale, maintenance maritime et génie maritime
Réparation de composants automobiles et fabrication de châssis
Chantiers de construction, projets d'infrastructure et montage de structures en acier
Ateliers d’entretien général de l’usine et de réparation sur le terrain
Compatibilité des machines
Ces-meules à tronçonner sont optimisées pour être utilisées avec les types d'équipements suivants :
Meuleuses d'établi industrielles standards (équipées de protections et de brides de sécurité appropriées)
Meuleuses sur pied et stations de polissage/meulage d'atelier
Scies à découper abrasives stationnaires et machines à tronçonner-
Systèmes industriels automatisés de meulage et de découpe
Protocole de test de contrôle qualité et de sécurité
Avant l'expédition, les échantillons aléatoires de chaque lot de production doivent passer les processus d'évaluation en plusieurs étapes :- :
Classement des matières premières :Analyse par tamisage et contrôle de la densité apparente des grains abrasifs.
Essais destructifs rotatifs :Tests de vitesse pour vérifier que les vitesses de rafale dépassent de loin les paramètres de fonctionnement standard.
Test d'équilibre dynamique :Mesure mécanique du balourd pour éliminer les points lourds qui provoquent des vibrations.
Test de résistance aux chocs latéraux :Garantir que le renfort en fibre de verre peut supporter une pression latérale inattendue.
Essais de performances de coupe dans le monde réel :Vérification des coupes par meule, des taux d'usure et de la vitesse de coupe par rapport aux matériaux de référence.
Options logistiques d’emballage et d’expédition
Emballage primaire :Emballage rétractable-résistant à l'humidité pour protéger les roues de l'humidité pendant le transport maritime.
Emballage secondaire :Cartons intérieurs en carton ondulé haute-densité pour éviter l'écaillage des bords.
Cas d'expédition principaux :Cartons d'exportation à double-paroi sécurisés avec des-bandes de cerclage robustes.
Palettisation:Palettes en bois ou en plastique traitées thermiquement -15 normalisées NIMP-, entièrement emballées sous film étirable avec protections d'angle pour garantir une manipulation sûre par chariot élévateur.
FAQ
étiquette à chaud: Meule à tronçonner liée à la résine-pour meuleuse d'établi, Chine Meule à tronçonner liée à la résine-pour meuleuse d'établi fabricants, fournisseurs, usine
Vous pourriez aussi aimer




Envoyez demande